


Résistance du joint des emballages congelés et intégrité des fuites : essais d'entreposage frigorifique et de transport
Sep 29, 2026
Laisser un message
Recherchez cet article et ce sujet avec l'IA
Vérifiez les allégations clés, comparez les sources fiables et explorez les connaissances pratiques de GreenLand-food sur les aliments surgelés.
Les détails des articles et les questions de recherche sont préparés dans les liens. Une connexion ou un envoi peut être requis.

Révisé le 22 octobre 2026. Les exigences d'expédition sont vérifiées pour le produit réel, l'itinéraire et la date de dépôt.
Cartographier les échecs dans le pack congelé réellement rempli
Une réclamation relative à l'emballage doit commencer par l'emplacement et la forme de l'ouverture. Une liaison faible se sépare le long d’une partie du thermoscellage lorsque les deux couches sont séparées. Une fuite de canal peut ressembler à un passage étroit à travers une couture qui, autrement, tient fermement. Un morceau pointu et gelé peut percer le film loin de la couture. Un morceau de produit coincé, de l'humidité, de l'huile ou de la glace peuvent obstruer l'étanchéité à un moment donné. Ces défaillances nécessitent différentes actions correctives, de sorte qu'une seule étiquette telle que « défaillance du joint » est trop large pour faire l'objet d'une enquête.
Inspectez le sachet rempli avant de le couper pour un test de résistance. Photographiez les quatre côtés sous une lumière constante, y compris les coins, les joints d'extrémité et tout gousset. Enregistrez si le sachet est encore congelé, partiellement décongelé ou conditionné à température ambiante. Notez la masse de remplissage, l'espace libre, la forme du produit et toute pièce inhabituellement dure ou pointue à proximité du dommage. Par exemple, un paquet en vrac de segments d’épis de maïs sucré surgelés présente une géométrie de contact différente d’un petit sachet de grains à écoulement libre. Les photographies de produits ici montrent les formes dont doit tenir compte un essai de conditionnement ; ils ne présentent pas de sceau testé ou approuvé.
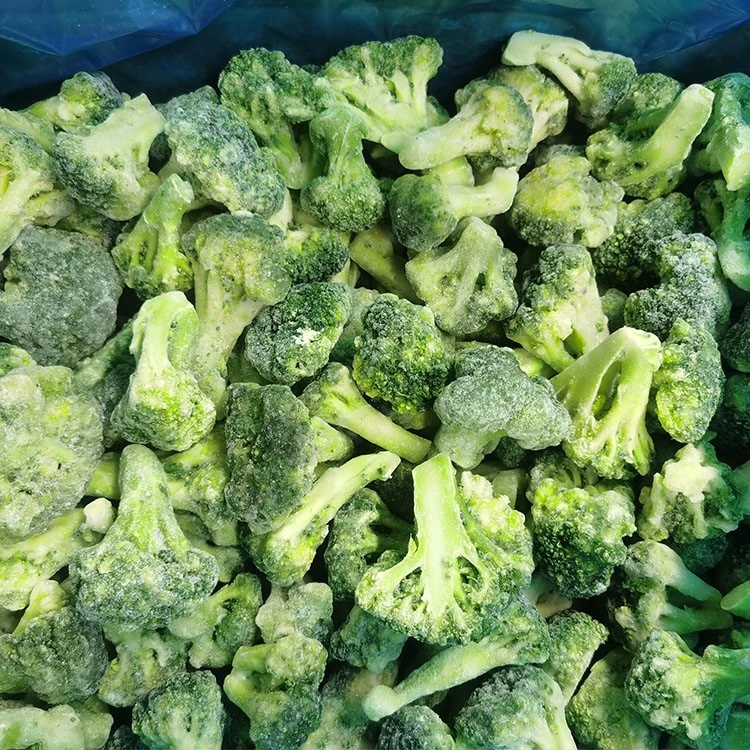
Photographie originale du produit GreenLand. Fleurons de brocoli surgelés dans une deuxième vue rapprochée originale ; forme de produit uniquement. Il ne s’agit pas d’une preuve issue du calcul, du test ou de l’expédition DEMO.
Une carte des défauts utile sépare le périmètre du joint du corps de l’emballage. Marquez l'emplacement exact de chaque fuite observée sur un simple croquis de sachet, puis tracez-le jusqu'à la mâchoire de scellage, la direction de la bande de film, le point de remplissage et la position d'emballage de la caisse. Des défauts répétés au même emplacement de la mâchoire suggèrent une cause différente des perforations isolées aux points de contact aléatoires du produit. Si un paquet congelé a été pressé, laissé tomber ou retiré d'une caisse, conservez le motif de dommage d'origine avant qu'une méthode de laboratoire destructrice ne le modifie.
Le sac rempli est l'unité commerciale que reçoit l'acheteur. Le certificat de barrière d'un fournisseur de film peut justifier un choix de matériau, mais il ne peut pas montrer comment le film s'est formé autour d'un produit particulier sur une ligne particulière. De même, un rapport sur la résistance des joints sur des bandes sélectionnées ne peut pas montrer si chaque partie du périmètre est restée fermée après congélation et transport. Dans notre guide d'emballage de maïs surgelé, la taille de l'emballage et la forme du produit sont liées aux besoins de manipulation. Ici, la question de la libération est plus étroite : quel échec a été contesté, et quelle observation l'aurait trouvé ?
Lire les données de résistance du joint dans ses limites d'échantillonnage
La résistance du joint est normalement exprimée en force pour une largeur de bande définie et une configuration de pelage définie. ASTM F88/F88M est une méthode cataloguée publiquement pour la résistance d'étanchéité des matériaux barrières flexibles ; la version actuellement applicable et la procédure complète doivent être confirmées auprès du laboratoire d’essai. Le rapport doit identifier la largeur de l'échantillon, sa direction, la disposition des pinces, le support de pelage, la vitesse, le conditionnement et la manière dont le résultat a été calculé. Un numéro sans ces détails est difficile à comparer avec le numéro d'un autre fournisseur ou avec un lot de production ultérieur.
La forme de la trace de force est importante. Un échantillon peut présenter un pic initial suivi d'une force de pelage soutenue plus faible, d'un étirement du film, d'un délaminage ou d'une déchirure du film avant que le thermoscellage lui-même ne se sépare. Ces comportements ne veulent pas dire la même chose. Demandez au laboratoire d'afficher le mode de défaillance et, le cas échéant, la courbe ou des photographies représentatives, et pas seulement la plus grande valeur copiée dans un COA. Un pic élevé provoqué par l'étirement du film peut masquer une partie plus faible du joint collé. L'acheteur et le laboratoire doivent convenir si la statistique clé est une moyenne, un minimum, une distribution ou un autre critère approprié au pack.

Diagramme permettant de lire les données de résistance du joint dans ses limites d'échantillonnage. Structure conceptuelle ou valeurs DEMO explicitement étiquetées ; aucune preuve d'expédition.
L'échantillonnage détermine dans quelle mesure le résultat peut être interprété. Une bande de pelage prélevée sur un bord droit et net en dit peu sur un coin, une transition de joint, le haut d'un gousset ou un endroit où la nourriture est entrée dans la mâchoire. Le démarrage de la production, les changements d'équipe, les changements de rouleaux de film et les ajustements de température, de pression ou de temps de séjour peuvent créer des conditions différentes. Un plan d'échantillonnage judicieux identifie donc l'origine des bandes, le moment où les paquets de production sont retirés et la manière dont les exceptions sont conservées pour enquête. Cela ne signifie pas que chaque sac a été testé de manière destructive.
Pour un programme surgelé, l'équipe doit également convenir si le test de résistance est effectué sur un emballage fraîchement scellé, après congélation, après une simulation de manipulation définie ou à plusieurs étapes. Les valeurs de pelage peuvent changer avec la construction et le conditionnement du film ; ils ne constituent pas un seuil universel de « bonne étanchéité ». Nous demandons que le film et la série soient nommés sur le rapport afin que le résultat puisse être connecté au pack approuvé. Si le film ou l'équipement de scellage change, le numéro d'origine ne doit pas être reporté comme si rien dans le processus n'avait changé.
Un critère de résistance au passage est une preuve des performances mécaniques des éprouvettes testées. Il ne peut pas prouver l'absence de fuite, car la mesure porte sur une partie sélectionnée du joint plutôt que d'examiner tous les chemins possibles à travers le paquet fini. Cette distinction est la raison principale pour demander un test d’intégrité distinct lorsque la perte du confinement ou l’exposition environnementale sont importantes pour le produit.
Choisissez un test d'intégrité pour le colis et le défaut
L'intégrité des fuites demande si un chemin relie l'intérieur de l'emballage à l'extérieur dans les conditions de la méthode choisie. Les méthodes de test d'émission de bulles, de pénétration de colorant, de désintégration sous vide et de pression observent différents signaux physiques et ne partagent pas une seule limite de détection. Le laboratoire doit choisir une méthode après avoir examiné la structure du matériau, l'espace libre, le produit rempli et les défauts attendus. Certaines méthodes sont destructrices ; certains ont besoin d'un forfait avec espace gaz ; certains examinent l'ensemble du colis tandis que d'autres se concentrent sur le sceau. Ces distinctions appartiennent au dossier de sélection de méthode.
Le catalogue public de l'ASTM répertorie le F3039 pour la pénétration des colorants dans les emballages non poreux ou les matériaux barrières flexibles, le D3078 pour les fuites importantes dans les emballages flexibles par émission de bulles et le F2338 pour la dégradation sous vide. Le catalogue à lui seul ne constitue pas un protocole. En particulier, une méthode développée pour les emballages médicaux poreux ne devrait pas être copiée dans une spécification pour aliments surgelés non poreux simplement parce que son nom inclut « pénétration du colorant ». Un laboratoire qualifié doit vérifier la version actuelle, la portée, la préparation des échantillons et la compatibilité avec le pack réellement rempli.

Schéma pour choisir un test d'intégrité pour le colis et le défaut. Structure conceptuelle ou valeurs DEMO explicitement étiquetées ; aucune preuve d'expédition.
La sensibilité doit être indiquée comme une capacité pour le pack et la méthode configurés. Les petites fuites peuvent être colmatées par de la nourriture ou masquées par le comportement du film lors d'un test ; une pression agressive peut elle-même endommager une couture auparavant intacte. Une méthode de fuite importante peut déterminer si un sac a une grande ouverture après une manipulation brutale, tandis qu'une méthode différente peut être nécessaire pour contester un petit canal d'étanchéité. Le rapport doit indiquer quel type de défaut a été intentionnellement introduit lors du travail d'adéquation de la méthode, où il a été placé et si le système l'a détecté. Il s’agit d’une preuve plus solide qu’une affirmation générale selon laquelle les sacs étaient « sans fuite ».
Le test nécessite également un enregistrement de l'emplacement de la défaillance. Les bulles provenant d'un port de test coupé, d'un coin endommagé et d'un canal dans un thermoscellé ne sont pas des résultats équivalents. De même, le colorant visible sur la surface extérieure du film ne constitue pas automatiquement une preuve de passage à travers le sceau. Conservez des photographies de la configuration de test et des zones défaillantes avant de jeter le colis. Lorsqu'un résultat de laboratoire semble surprenant, inspectez l'échantillon d'origine et la marque de perforation ou de pince induite par le test pour éviter d'attribuer des dommages à la distribution sans preuve.
Aucune méthode ne fournit une garantie universelle pour chaque format de sachet et chaque taille de fuite. La spécification d'achat doit donc nommer l'objectif de protection, le test choisi, sa portée, l'état de l'échantillon, la règle d'acceptation convenue pour ce pack et la voie de remontée d'informations lorsqu'une indication inexpliquée apparaît. Une déclaration telle que « test d'intégrité réussi » sans la méthode et les conditions constitue un enregistrement trop restreint pour un achat répété.
Retester après l'itinéraire de manutention congelé convenu
La distribution gelée modifie les contraintes sur un colis. Les morceaux de produits deviennent rigides, les caisses peuvent être empilées et les sachets peuvent frotter contre les voisins ou contre le carton. Les changements de température peuvent modifier la flexibilité du film et la pression de l’espace libre. La bonne séquence de conditionnement dépend du produit et de son itinéraire : un sac de vente au détail traversant plusieurs points de manutention, un emballage de restauration en vrac et un grand emballage industriel ne subissent pas de risques identiques. L'acheteur, l'équipe d'emballage et le laboratoire doivent définir une séquence représentative plutôt que d'en emprunter une à un emballage sans rapport.
Enregistrez l’état de départ avant le conditionnement. Cela inclut la forme du produit rempli, les dimensions du sac, le poids de remplissage, la disposition du joint, la construction du film, la date de fermeture et la température de stockage. Convenez de toute période de gel, emballage, mouvement, compression ou évaluation des chutes et des conditions dans lesquelles les tests de résistance et de fuite seront effectués. Si un pack est testé après réchauffement, notez le temps et la température afin qu'une comparaison ultérieure soit véritablement comparable. Un seul test sur un sachet vide et chaud ne peut pas remplacer un test sur un sac rempli et congelé.

Photographie originale du produit GreenLand. Pois et carottes surgelés dans une doublure de qualité alimentaire ; produit et emballage uniquement. Il ne s’agit pas d’une preuve issue du calcul, du test ou de l’expédition DEMO.
Gardez la chaîne de contrôle claire. Identifiez quels emballages étaient des contrôles non conditionnés, lesquels ont été exposés au parcours gelé et lesquels ont été délibérément endommagés lors de contrôles de méthode. N'utilisez pas accidentellement la même pochette pour une procédure de fuite destructrice et attribuez ensuite sa perforation au transport. Lorsqu'une panne est détectée, conservez si possible les packs à proximité du même intervalle de ligne et du même emplacement de boîtier. Cela permet de distinguer un impact isolé d’un problème de configuration d’étanchéité.
Les deux vraies images de maïs sucré illustrent pourquoi la géométrie du produit doit être documentée. Les segments d'épis ont des surfaces de coupe relativement dures et une grande surface de contact, tandis que les grains en vrac présentent une surface d'emballage différente. Aucune des deux images ne prouve à elle seule la résistance à la perforation ou la qualité du joint. La décision de qualité provient d'un échantillon emballé représentatif testé selon l'itinéraire convenu, avec l'emplacement des défauts et les limites de la méthode enregistrées. Notre page sur le système de contrôle qualité donne un contexte plus large pour lier les contrôles aux enregistrements de lots.
Si l'expédition prévue comprend un nouvel agencement de cartons, un remplissage plus lourd, un film primaire modifié ou un modèle de palette différent, revisitez le plan de conditionnement. Le système d’emballage a changé même si le point de consigne du thermoscellage n’a pas changé. Les acheteurs qui spécifient un seul numéro de résistance du joint peuvent rater ce changement pratique du risque de dommage.
Résoudre les résultats de résistance et de fuite qui ne sont pas d'accord
Un résultat de pelage important et un test d’étanchéité raté sont des observations compatibles. La bande pelable peut provenir d'une partie propre de la couture tandis qu'un court canal se trouve ailleurs ; le corps du sac peut être perforé ; ou le test d'intégrité peut avoir introduit un artefact. Confirmez d’abord que les deux rapports font référence au même film, au même tirage, à la même forme et au même état du produit. Cartographiez ensuite l’emplacement de la fuite et inspectez les colis retenus. Ne réagissez pas en augmentant simplement la température de scellage : un excès de chaleur peut déformer un film, rétrécir la zone de scellage efficace ou créer un autre mode de défaillance.
Le modèle inverse nécessite également une attention particulière. Un emballage peut réussir un test d'étanchéité particulier tandis qu'une bande d'étanchéité tombe en dessous du critère mécanique convenu. Le pack pourrait être fermé au moment des tests mais manquer de résistance pour l'itinéraire de manipulation prévu ou le comportement d'ouverture. Alternativement, la bande peut avoir été coupée ou mal saisie. L'équipe doit examiner le mode de défaillance, répliquer selon la procédure qualifiée et décider si le problème affecte la version, les paramètres de processus futurs ou la spécification elle-même. Une passe à court terme ne peut effacer une faiblesse mécanique crédible.

Diagramme pour résoudre les résultats de résistance et de fuite qui ne sont pas d’accord. Structure conceptuelle ou valeurs DEMO explicitement étiquetées ; aucune preuve d'expédition.
Une comparaison illustrative aide à organiser l’enquête. Si la résistance et l'intégrité répondent aux critères convenus, confirmez que l'échantillonnage et le conditionnement étaient représentatifs avant la libération. Si la résistance échoue et que l’intégrité passe, étudiez la marge mécanique et la sensibilité à la manipulation. Si la résistance est satisfaisante et que l'intégrité échoue, recherchez le canal, le trou d'épingle ou l'artefact de test. Si les deux échouent, retenez le matériau concerné et inspectez le processus de scellement et le film. Il s’agit de branches de décision, et non de résultats de tests au GreenLand ou de limites d’acceptation universelle.
L'action corrective doit suivre la cause physique. La contamination du produit au niveau du joint peut nécessiter des modifications de l'alignement de remplissage, du contrôle du produit et de la propreté des mâchoires. Une faible liaison peut nécessiter un examen de la fenêtre de processus en termes de structure du film, de pression des mâchoires, de séjour et de température. Les perforations corporelles répétées peuvent nécessiter une combinaison produit/film/pack secondaire différente. Une fuite apparente provoquée par un dispositif de test nécessite une correction de la méthode et des tests répétés, le résultat initial étant toujours documenté. Les acheteurs devraient se demander quelles sont les preuves qui ont clôturé l'enquête, et pas seulement si le lot suivant a reçu un numéro de passage.
Le fichier de version doit préserver tout désaccord même si les échantillons ultérieurs sont réussis. Un enregistrement des écarts traçables explique ce qui a changé, quels paquets ont été retenus ou retravaillés, comment la fenêtre de temps concernée a été définie et ce qui a été vérifié avant la reprise de l'approvisionnement. Cette histoire est précieuse lorsqu’une revendication ultérieure pointe vers un emplacement similaire.
Créer un fichier de version d'emballage que les acheteurs peuvent auditer
Pour l'approvisionnement répété en aliments surgelés, les preuves d'emballage doivent relier quatre éléments : le dessin approuvé du film et du sac, le processus de remplissage et de scellage réel, les échantillons représentatifs de l'emballage rempli et les tests de résistance et d'intégrité convenus. Un COA peut résumer les résultats, mais les rapports sous-jacents doivent rester récupérables. Enregistrez le lot de film, la taille du sachet, la largeur du joint, la masse de remplissage, la forme du produit, l'identifiant de la machine, la durée d'exécution et les points où les échantillons ont été retirés. Reliez-les à l’état de l’échantillon, à la version de la méthode et aux critères d’acceptation établis pour ce pack.
La demande de l'acheteur peut être précise sans dicter une méthode de laboratoire hors de son champ d'application. Demandez des données sur la résistance du joint avec la configuration de l'échantillon et le mode de défaillance ; un résultat d'intégrité pour le pack terminé avec la sensibilité aux défauts et les limites de la méthode ; détails du conditionnement par voie froide ; et des photographies ou des exemples conservés de tout échec. Un fournisseur peut avoir besoin de travailler avec un laboratoire d'emballage qualifié pour concevoir ou exécuter une méthode. Nous pouvons coordonner les informations sur le produit et l’emballage afin que les preuves se rapportent aux aliments surgelés réellement commandés.

Schéma permettant de créer un fichier de version d'emballage que les acheteurs peuvent auditer. Structure conceptuelle ou valeurs DEMO explicitement étiquetées ; aucune preuve d'expédition.
Pour un programme de marque privée ou d'exportation, les illustrations approuvées et les déclarations légales constituent un autre flux d'enregistrement, mais elles ne remplacent pas la performance de l'emballage physique. Confirmez comment le sac principal est placé à l'intérieur du carton, si une doublure est utilisée et comment le code de lot reste lisible après congélation. Spécifiez qui approuve un changement de matériau, un poids de remplissage révisé ou une nouvelle configuration de caisse. L'échantillon approuvé au début d'un programme doit rester une référence lorsque les conditions de la ligne ou les partenaires fournisseurs changent.
Demandez que les exceptions soient enregistrées dans le même fichier. Cela comprend un cycle interrompu, un raccord de film, un réglage des mâchoires de scellage, une indication de fuite défaillante et la décision sur les emballages finis associés. Une décision de libération est plus forte lorsqu'elle montre les limites du produit concerné et le contrôle utilisé pour l'effacer. Répéter un bon nombre moyen de scellés pour toutes les expéditions est moins utile qu’un enregistrement traçable de ce qui a réellement été échantillonné et de la manière dont un écart a été résolu.
Nous fournissons des aliments surgelés dans des formats qui nécessitent différents emballages primaires et plans d'expédition. Pour un devis ou un examen de l'emballage, envoyez le formulaire du produit, le poids de remplissage, le style du sac, l'emballage cible, la quantité commandée, la destination et toute exigence spécifique en matière de manutention ou de documentation. Le résultat doit être un plan de test convenu qui couvre à la fois le comportement mécanique du joint et la capacité de l'emballage fini à contenir le produit tout au long de son parcours congelé.

Une deuxième vue de la création d'un fichier de version d'emballage que les acheteurs peuvent vérifier pour l'explication de la section ultérieure. Conceptuel, pas un test ou une expédition réelle.
Pour une qualification d’emballage entrant, gardez le plan d’échantillon rempli réaliste. Un sac testé presque vide peut se comporter différemment d'un sac rempli au poids prévu ; Les morceaux gelés angulaires peuvent charger le film et les coins différemment des petits morceaux ronds. Enregistrez l’espace libre, l’orientation et la façon dont le pack a été fermé avant le conditionnement. Si le client a l'intention d'empiler des cartons ou d'utiliser un nombre de caisses particulier, incluez cet arrangement d'emballage secondaire dans l'itinéraire de manutention. Le sceau doit être considéré comme faisant partie du système d'emballage lui-même, tandis que le test sur bandelette a toujours sa tâche distincte de caractériser la liaison.
Convenez du nombre de colis et d’emplacements de sceaux qui seront testés avant d’examiner les résultats. Une bande pratique en haut au centre ne peut pas représenter les plis latéraux et les coins de chaque pochette. Échantillonnez les positions de la machine, le démarrage et le fonctionnement régulier lorsque ceux-ci sont importants pour le processus. Pour chaque indication de fuite, marquez son emplacement et conservez le pack jusqu'à ce que la cause soit comprise. Une photographie d'une région humide ou teinte peut aider, mais l'emballage physique et les notes de test restent plus utiles qu'une seule image prise après manipulation.
La sensibilité de la méthode nécessite une discussion pratique. Un test qui détecte facilement une grande soudure ouverte peut manquer un petit canal important après un transport surgelé brutal ; un test très sensible peut signaler des défauts qui nécessitent une enquête, même lorsque les emballages de routine semblent sains. Le rapport d'essai doit indiquer la méthode et sa capacité de détection validée pour le colis choisi, sans promettre qu'un résultat réussi signifie zéro fuite possible. Si une méthode d'intégrité utilise le vide ou la pression, vérifiez que le matériau de l'emballage et l'espace libre sont adaptés et que le luminaire n'est pas devenu la source de défaillance.
Le contrôle des modifications ferme la boucle. Si un fournisseur modifie le calibre du film, la couche de scellant, les dimensions du sac ou l'équipement de scellage, la qualification antérieure peut ne pas être automatiquement appliquée. Un changement dans l'aliment lui-même peut également avoir son importance : une taille de coupe différente, une humidité de surface lâche ou un comportement de remplissage peuvent placer davantage de produit dans la zone de scellage. Décidez quels changements déclenchent une nouvelle étude de résistance, une nouvelle étude d’intégrité du pack rempli et une vérification de l’itinéraire de manutention. L'acheteur doit recevoir la preuve révisée avant qu'un pack modifié ne soit publié selon une ancienne spécification.
Concevoir la route froide comme un essai en pack jumelé
Définir le pack commercial avant de choisir un test. Enregistrez la construction du film, les dimensions du sachet, la disposition du joint, l’espace libre, la masse de remplissage, la géométrie du produit et la disposition du carton. Extrayez les packs de production remplis depuis le démarrage, le fonctionnement régulier et tout changement de ligne pertinent, avec les positions autour du sachet enregistrées. Divisez les échantillons en un groupe témoin inconditionné et un groupe qui subira une séquence définie de gel, de traitement des cas et de distribution. Gardez les deux groupes traçables au même film et exécutez.
ASTM D4169 fournit un cadre pour l'évaluation en laboratoire des unités d'expédition en fonction de certains dangers de distribution. Il ne propose pas de filière universelle de produits surgelés. L’acheteur et l’équipe d’emballage doivent choisir la configuration réelle du carton et de la palette et identifier les risques de manipulation importants. Enregistrez la température et la durée de chaque étape, ainsi que le moment où le pack revient à l'état requis par la méthode de test. Le même colis peut devoir être réservé à l'observation non destructive avant tout test destructif de pelage ou de perforation.

Schéma pour concevoir la route froide sous forme d'essai en pack jumelé. Structure conceptuelle ou valeurs DEMO explicitement étiquetées ; aucune preuve d'expédition.
Après conditionnement, inspectez le sachet encore fermé et associez chaque ouverture à un segment de joint, un coin, un panneau du corps ou une fermeture. Appliquez ensuite une méthode de fuite indiquée adaptée à ce pack, suivie par des échantillons de résistance d'étanchéité lorsque la séquence le permet. La comparaison demande si le tracé a créé de nouveaux défauts ou modifié la marge mécanique. Si le pack est d'abord coupé et fuit ensuite, la cause est ambiguë. Conservez les photos, les spécimens échoués et l’ordre exact des opérations.
DÉMO : calculez la force d'étanchéité et localisez les défauts
DÉMO UNIQUEMENT - Envisagez un essai fictif avec 40 sachets de légumes surgelés remplis. Avant conditionnement du tracé, cinq bandes de scellement de 15 mm présentent des forces de pelage de 8,1, 7,8, 8,4, 8,0 et 7,7 N. Leur moyenne arithmétique est de 8,0 N pour 15 mm ; le minimum est de 7,7 N par 15 mm. Après l'itinéraire de manipulation convenu, cinq autres bandes provenant de positions de joint correspondantes donnent 7,4, 7,2, 7,6, 7,1 et 7,3 N par 15 mm. La moyenne est de 7,32 N par 15 mm, soit une diminution de 0,68 N par 15 mm, soit 8,5 % de la moyenne initiale. Ces petits groupes d’échantillons n’établissent pas par eux-mêmes une tendance ou une conformité de la population.
Supposons qu'un contrôle d'intégrité détecte deux indications de fuite parmi les 40 paquets manipulés : un canal au niveau d'un gousset et une perforation dans un panneau de carrosserie. Le taux observé est de 2 ÷ 40=5 % dans cet essai volontairement limité. Il ne s’agit pas d’une estimation du taux d’échec futur ni d’un seuil d’acceptation universelle. Le gousset indique la géométrie du joint, la contamination ou la répartition de la pression ; la perforation du corps indique la forme du produit, la manipulation du film ou du conditionnement secondaire. L’augmentation de la température de scellage ne résoudrait pas les deux causes.

Schéma de démonstration : calculez la force d’étanchéité et localisez les défauts. Structure conceptuelle ou valeurs DEMO explicitement étiquetées ; aucune preuve d'expédition.
Une fiche technique doit conserver l'emplacement, la largeur, l'orientation du pelage, la trace de force et le mode de défaillance de chaque bandelette, ainsi que l'ID du pack, l'emplacement, la méthode et l'étape de test de chaque fuite. Le critère signé par l'acheteur peut exiger qu'aucune fuite ne soit détectée dans un échantillon défini et une plage de résistance distincte, mais ce critère doit être spécifié pour l'emballage et l'itinéraire réels. Une forte valeur moyenne de bandelette ne peut pas annuler une fuite confirmée dans un emballage commercial rempli.
Transférer une inadéquation à un essai spécifique à une cause
Lorsque les échantillons de pelage atteignent leur plage de résistance convenue mais qu'un paquet fuit, localisez d'abord l'ouverture. Un canal traversant un joint nécessite un examen du produit dans la mâchoire, des plis, de l'alignement de la mâchoire et de la pression au niveau de cette géométrie. Une perforation dans le corps nécessite un essai différent impliquant la forme de la pièce, le niveau de remplissage, l'épaisseur du film et le mouvement du carton. Vérifiez les dommages au luminaire ou les ports de test intentionnellement introduits avant d'attribuer le défaut à la production. Enregistrez le résultat original et les preuves de tout artefact de test.
Lorsque les packs remplis réussissent la méthode de fuite sélectionnée mais que les bandes tombent en dessous du critère mécanique, examinez la configuration du pelage et le mode de défaillance, puis testez un autre ensemble défini selon la même méthode. Le colis peut être fermé au moment du test alors qu'il manque de marge pour l'itinéraire prévu. Ne modifiez pas rétrospectivement une limite contractuelle pour l’adapter à un seul lot. Tout ajustement du processus doit être documenté comme un essai contrôlé, avec le lot de film et la position de la machine visibles.

Diagramme permettant de transformer une inadéquation en un essai spécifique à une cause. Structure conceptuelle ou valeurs DEMO explicitement étiquetées ; aucune preuve d'expédition.
Un fichier de remontée relie la carte des défauts, la variable d'essai, la configuration révisée, les échantillons appariés et la décision de publication. Il indique quelle fenêtre de production et quels cartons ont été affectés et quelle disposition l'assurance qualité a approuvée. Un échantillon de passage ultérieur est une preuve de son propre paquet et de ses conditions ; cela ne fait pas disparaître le pack qui fuit précédemment.
Construisez votre commande de légumes surgelés avec GreenLand-food
GreenLand-food est un fournisseur et fabricant professionnel de légumes surgelés en Chine, fournissant un approvisionnement en gros direct en usine aux importateurs, aux fabricants de produits alimentaires et aux programmes de restauration.
Envoyez la forme de votre produit, les spécifications, l'emballage, la quantité, l'application, la destination, les besoins en matière de marque privée et les documents demandés. Nous organiserons les besoins produits et commandes avec vos équipes achats et qualité.